
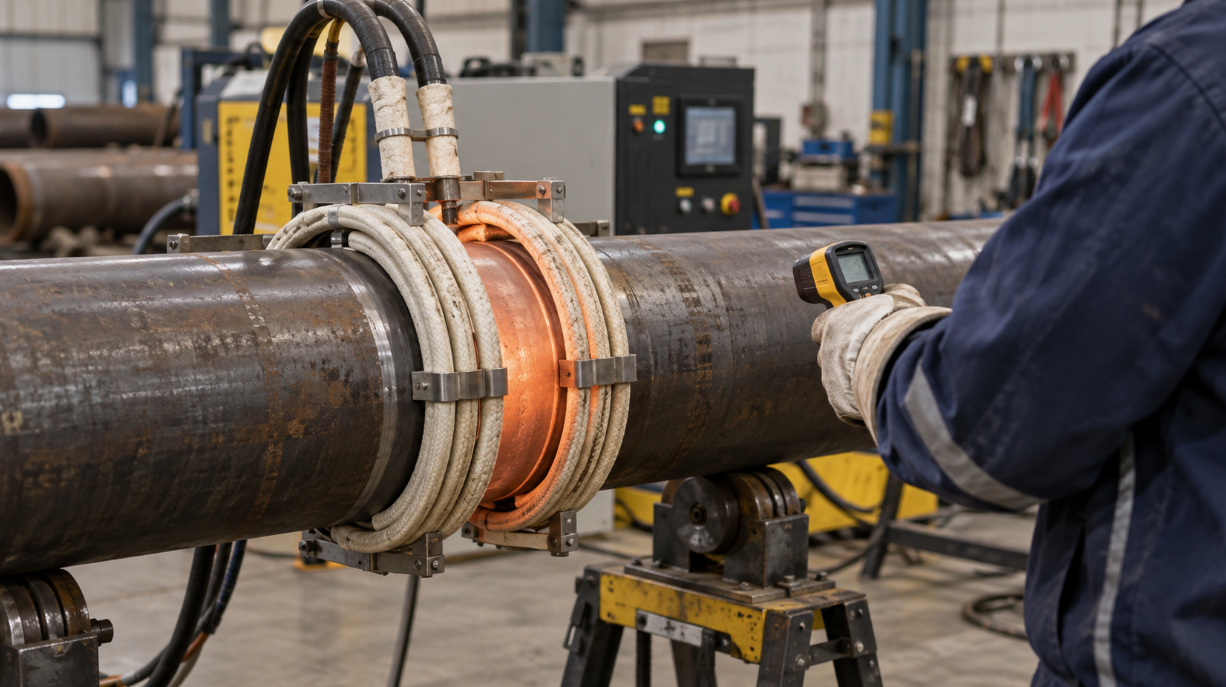
При монтаже, ремонте и сварке трубопроводов нередко требуется предварительный или сопутствующий нагрев металла. Температурный режим способен заметно влиять на протекание технологических процессов, поэтому на промышленных объектах применяются разные способы передачи тепловой энергии. Одним из них является индукционный нагрев, при котором тепло образуется непосредственно в металлическом изделии под воздействием переменного электромагнитного поля.
В отличие от методов, основанных на открытом пламени или непосредственном контакте с нагревательным элементом, индукционная технология имеет другой принцип передачи энергии. В производственной практике индукционный нагреватель для труб может рассматриваться как часть технологической системы, предназначенной для создания и поддержания требуемого температурного режима металлической заготовки. Конкретные параметры процесса определяются материалом, геометрией изделия, технологической задачей и действующей производственной документацией.
Особенно важным становится не сам факт нагрева, а его управляемость. При работе с массивными трубами необходимо учитывать распределение температуры по окружности и толщине стенки, скорость нагрева и охлаждения, свойства металла и состояние зоны будущего соединения. Поэтому оборудование для нагрева обычно рассматривается вместе с системой контроля, измерительными приборами и технологией выполнения конкретных работ.
Как работает индукционный нагрев труб
Физический принцип технологии
В основе процесса лежит явление электромагнитной индукции. Переменный электрический ток проходит через индуктор и создает изменяющееся магнитное поле. Когда в этом поле находится электропроводящий металлический объект, в нем возникают вихревые токи. Электрическое сопротивление материала приводит к выделению тепла, в результате чего температура изделия повышается без необходимости прямого нагрева поверхности пламенем.
Характер нагрева зависит сразу от нескольких факторов. Значение имеют электрические параметры системы, частота тока, свойства металла, расстояние между индуктором и поверхностью, конфигурация нагреваемого участка и продолжительность воздействия. По этой причине одинаковый режим нельзя автоматически переносить на трубы разных диаметров, толщины стенки и марок материала.
Почему трубы требуют контроля температуры
Труба представляет собой объемное изделие, и при работе с ней важно добиться требуемого температурного состояния не только на небольшом участке поверхности. В зависимости от технологической операции контролируется определенная зона вокруг соединения. Слишком быстрое или неравномерное изменение температуры способно привести к нежелательным температурным градиентам, поэтому режим выбирается с учетом характеристик металла и технологии производства работ.
На практике температура может контролироваться с помощью предусмотренных технологией измерительных средств. Полученные данные позволяют специалистам отслеживать процесс и при необходимости корректировать параметры оборудования. Если система поддерживает автоматизированное регулирование, заданный температурный режим может обеспечиваться на основании показаний датчиков, однако допустимые значения в любом случае определяются соответствующей технологической документацией.
Из каких элементов состоит система
Компоновка оборудования зависит от назначения и условий эксплуатации. В общем случае система может включать источник питания, индуктор, соединительные кабели, элементы управления и средства температурного контроля. На производственных объектах дополнительно учитываются особенности электроснабжения, размещение оборудования и организация безопасной рабочей зоны.
Основными функциональными элементами подобных систем могут выступать:
- источник электрической энергии с необходимыми рабочими параметрами;
- индуктор, формирующий электромагнитное поле около нагреваемого участка;
- средства измерения и контроля температуры металла;
- система управления рабочими режимами;
- соединительные элементы и вспомогательное оборудование, соответствующие условиям эксплуатации.
Перечень компонентов не является универсальным. Для конкретного объекта состав системы определяется проектом, особенностями технологического процесса и требованиями к выполнению работ.
Где применяется индукционный нагрев трубопроводов
Предварительный нагрев перед сваркой
Одной из областей применения технологии является подготовка труб к выполнению сварочных операций. Необходимость предварительного нагрева, его температура и продолжительность зависят от материала, толщины стенки, типа соединения и применяемой технологии сварки. В определенных случаях контролируемое повышение температуры используется как часть технологического процесса, направленного на обеспечение предусмотренных условий формирования сварного соединения.
При этом предварительный нагрев нельзя рассматривать как универсальную обязательную процедуру для любой трубы. Для одних материалов и соединений устанавливается определенный температурный диапазон, для других требования могут отличаться. Решение принимается на основании нормативной, проектной и технологической документации, относящейся к конкретному виду работ.
Поддержание температуры во время работ
В некоторых технологических процессах требуется не только первоначально разогреть участок, но и не допустить его чрезмерного охлаждения в ходе выполнения операций. Это особенно заметно при работе в условиях, когда окружающая среда способствует интенсивному отводу тепла. В подобных ситуациях система нагрева может использоваться для поддержания предусмотренного температурного диапазона.
Важную роль здесь играет обратная связь. Оператору необходимо понимать фактическое состояние нагреваемой зоны, поскольку температура поверхности меняется во времени. Простого включения источника нагрева на заранее выбранный промежуток может быть недостаточно: режим должен соответствовать установленной технологии и фактическим условиям проведения работ.
Термическая обработка сварных соединений
Отдельным направлением является локальная термическая обработка определенных участков трубопровода. В зависимости от материала и технических требований может потребоваться заданная последовательность нагрева, выдержки и последующего охлаждения. Здесь особенно важна управляемость процесса, поскольку значение имеет не только максимальная температура, но и скорость ее изменения.
Специалисты при подготовке технологического процесса учитывают геометрию соединения и тепловые свойства материала. Для толстостенных изделий требуется учитывать значительную тепловую инерцию: поверхность и внутренние слои металла могут изменять температуру с разной скоростью. Поэтому фактический режим определяется расчетами, измерениями и требованиями применяемой документации, а не приблизительной оценкой нагрева.
Особенности работы в монтажных условиях
Трубопроводные работы далеко не всегда проводятся в удобном производственном цехе. Оборудование может использоваться на строительной площадке или другом подготовленном объекте, где существуют ограничения по доступному пространству, электроснабжению и размещению вспомогательных устройств. Эти факторы учитываются еще до начала технологической операции.
Отдельное внимание уделяется условиям окружающей среды. Температура воздуха, ветер и интенсивность теплоотдачи способны влиять на процесс нагрева и охлаждения. Именно поэтому параметры, подходящие для одного объекта, не обязательно будут применимы в других условиях без дополнительной проверки.
Что учитывается при организации индукционного нагрева
Материал и размеры трубопровода
Один из первых параметров — характеристики самой трубы. Диаметр и толщина стенки определяют объем металла, который необходимо нагреть, а физические свойства материала влияют на взаимодействие с электромагнитным полем и распространение тепла. Чем массивнее изделие, тем больше внимания требуется уделить мощности системы, продолжительности процесса и равномерности температурного поля.
Также учитывается ширина нагреваемой зоны. Для технологической операции может потребоваться контролировать температуру не в одной точке, а на определенном участке по обе стороны соединения. Конфигурация индуктора подбирается с учетом геометрии рабочей области и предусмотренного характера нагрева.
Равномерность температурного поля
При обработке кольцевого соединения важно учитывать распределение тепла по окружности трубы. Если отдельные зоны нагреваются заметно быстрее других, фактический процесс может отличаться от установленного технологического режима. Поэтому при подготовке системы оценивается положение индуктора относительно изделия, а температурные показатели контролируются предусмотренным способом.
Не менее существенна разница между температурой поверхности и внутренних слоев толстостенной трубы. Быстро нагреть наружную поверхность сравнительно просто, однако это еще не означает достижения требуемого состояния всего контролируемого участка. В производственных условиях данный фактор учитывается при выборе скорости нагрева и времени выдержки.
Управление и безопасность процесса
Индукционная технология не использует открытое пламя непосредственно для передачи тепла металлу, однако оборудование остается источником электрической энергии и высоких температур. Нагретая труба сама по себе представляет потенциальную опасность при прикосновении, а эксплуатация электротехнической части требует соблюдения установленных требований безопасности.
К работам допускается персонал с необходимой подготовкой в соответствии с характером выполняемых операций и требованиями организации. Перед началом процесса проверяются состояние оборудования, соединений и средств контроля, а рабочая зона организуется с учетом производственных рисков. Конкретные меры определяются инструкциями, проектной документацией и применимыми нормативными требованиями.
Почему параметры подбираются индивидуально
Универсального температурного режима для всех трубопроводов не существует. Даже изделия одинакового диаметра могут различаться толщиной стенки, химическим составом материала, конструкцией соединения и условиями эксплуатации. Кроме того, предварительный нагрев перед сваркой и последующая термическая обработка представляют собой разные технологические задачи.
Поэтому при организации процесса исходят из характеристик конкретного объекта. Специалисты определяют необходимую зону воздействия, допустимый температурный диапазон, скорость изменения температуры, расположение средств контроля и порядок выполнения операции. Такой подход позволяет рассматривать индукционный нагрев как часть общей технологии производства работ, а не как самостоятельную процедуру с одинаковыми настройками для любых условий.
Место технологии в современных трубопроводных работах
Индукционный принцип нагрева применяется там, где требуется контролируемое тепловое воздействие на металлическую конструкцию. Его практическое использование связано не только с характеристиками источника питания или индуктора, но и с правильной подготовкой всего процесса. Существенную роль играют измерение температуры, квалификация персонала, состояние трубопровода и соблюдение установленной последовательности операций.
Таким образом, технология индукционного нагрева труб представляет собой комплекс технических и организационных решений. Она может применяться при подготовке к сварочным работам, поддержании температурного режима и отдельных видах термической обработки, если это предусмотрено технологией конкретного производства. Выбор оборудования и параметров работы требует инженерного анализа условий объекта и соблюдения действующих требований. Материал носит исключительно информационно-ознакомительный характер и не является руководством по выполнению работ, рекламой оборудования либо рекомендацией по выбору конкретной технической системы.
